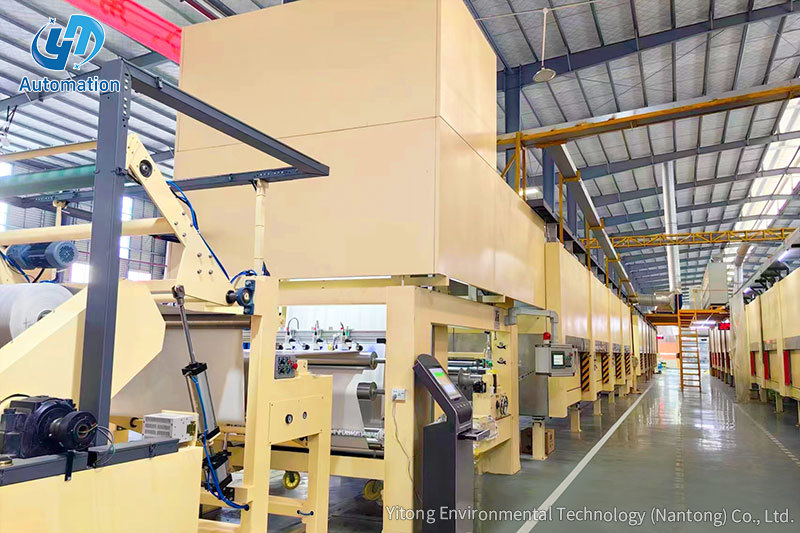
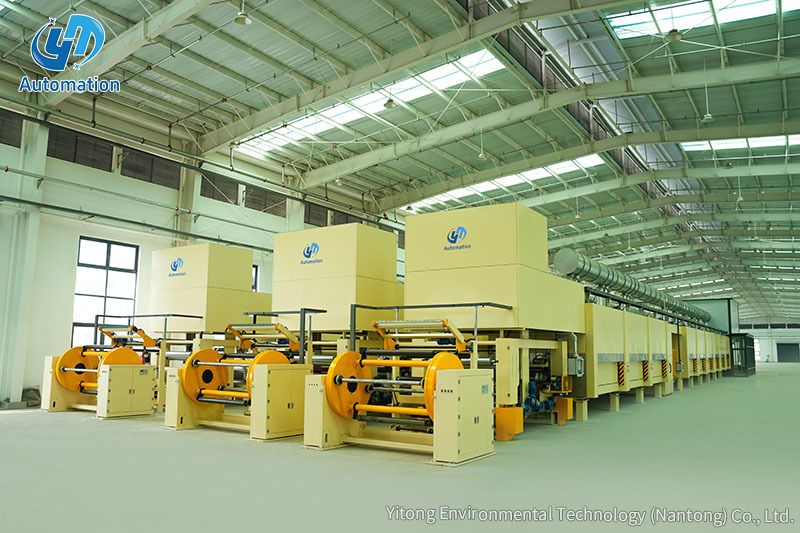
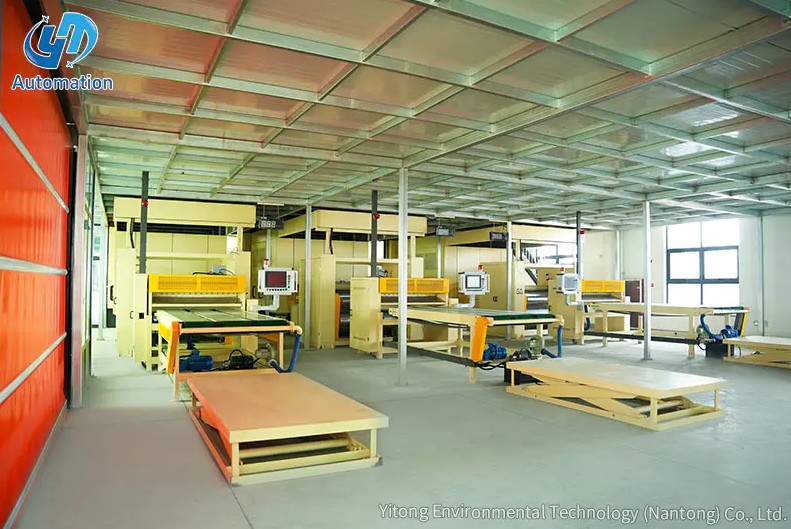
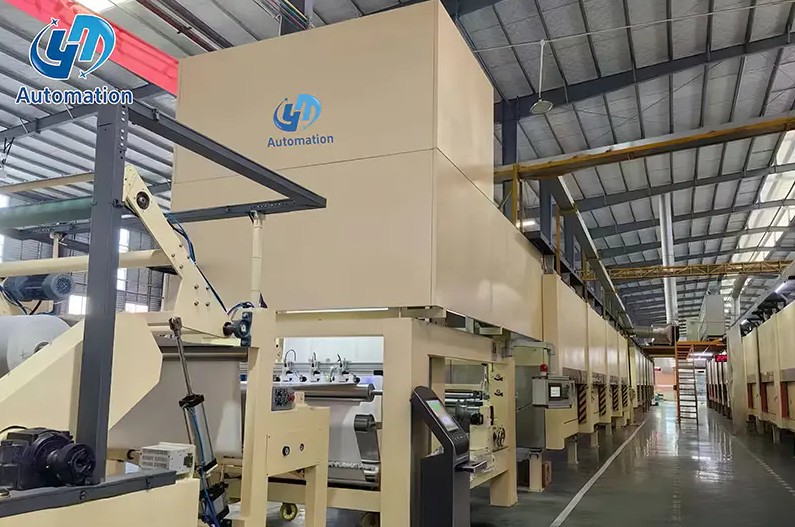
দুটি শিফটের জন্য একটানা চলমান একটি উচ্চ-গতির গর্ভধারণ লাইনের চিত্র নিন। রিলটি খালি করে দেয়, কাগজটি স্যাচুরেটেড এবং লেপা হয় এবং শুকানোর ওভেনগুলি তাদের কাজ করে। তারপরে সমাপ্ত শীট লাইনের শেষে পৌঁছে যায়, যেখানে একটি স্ট্যাক দ্রুত, সমানভাবে এবং প্রান্তের ক্ষতি ছাড়াই তৈরি করতে হবে। এটি সেই মুহূর্ত যখন একটি স্বয়ংক্রিয় স্ট্যাকিং সিস্টেম সিদ্ধান্ত নেয় যে পুরো লাইনটি তার প্রতিশ্রুত আউটপুট রাখতে পারবে কিনা।
উপসংহারটি সোজা: লাইনের গতি ম্যানুয়াল পরিচালনার আরামদায়ক গতিকে ছাড়িয়ে গেলে অটোমেশনের মূল্যায়ন করা উচিত, কারণ স্ট্যাক মিসলাইনমেন্ট এবং পুনরাবৃত্তিমূলক উত্তোলন পরবর্তী উত্পাদন ক্ষতির সাধারণ উত্স। নীচের বিভাগগুলি কাজের ক্রম, উপাদান পছন্দ, কর্মক্ষমতা সূচক এবং ইন্টিগ্রেশন বিবেচনাগুলি কভার করে। তুলনা আরো কংক্রিট করতে প্রতিটি বিভাগ সাধারণ উত্পাদন ডেটা ব্যবহার করে।
একটি স্বয়ংক্রিয় স্ট্যাকিং সিস্টেম হল একটি প্রোগ্রামেবল ইউনিট যা একটি ফিড কনভেয়ার থেকে প্যানেল বা শীট গ্রহণ করে এবং সেগুলিকে একটি ঝরঝরে গাদা, প্যালেট বা ম্যাগাজিনে রাখে। এটি ভ্যাকুয়াম লিফটার সহ একটি গ্যান্ট্রি ফ্রেম, গ্রিপার সহ একটি একক-কলাম রোবট, বা একটি উত্তোলন প্ল্যাটফর্ম যা একটি পরিবাহকের সাথে সহযোগিতা করে। সাধারণ থ্রেড হল যে ক্রমটি একটি PLC বা শিল্প নিয়ন্ত্রক দ্বারা নিয়ন্ত্রিত হয়, একটি অপারেটর দ্বারা নয়। সিস্টেমটি উপাদান সনাক্ত করতে সেন্সর ব্যবহার করে, এটি সরানোর জন্য একটি পজিশনিং মেকানিজম এবং আপস্ট্রিম লাইনের সাথে আন্দোলনের সমন্বয় করার জন্য একটি নিয়ামক ব্যবহার করে। এই সিস্টেমগুলি ব্যবহার করা হয় যেখানে ফ্ল্যাট পণ্যগুলিকে তাদের পৃষ্ঠের ক্ষতি না করে দ্রুত স্ট্যাক করা উচিত।
অপারেটিং সিকোয়েন্স প্রায় প্রতিটি মেশিনে একই লজিক্যাল প্যাটার্ন অনুসরণ করে। ইনফিডের একটি সেন্সর শীটের অগ্রবর্তী প্রান্ত এবং প্রস্থ সনাক্ত করে। নিয়ামক তারপর প্রিসেট স্ট্যাক প্যাটার্নের উপর ভিত্তি করে লক্ষ্য অবস্থান গণনা করে। ভ্যাকুয়াম বা গ্রিপার সিস্টেম শীটটি তুলে নেয় এবং চলমান অক্ষ এটিকে ড্রপ পয়েন্টে নিয়ে যায়। প্রতিটি চক্রের জন্য আমানত পয়েন্ট সামঞ্জস্য করে প্যাটার্ন বজায় রাখা হয়। অবশেষে, স্ট্যাকের উচ্চতা পরিমাপ একটি পূর্বনির্ধারিত সংখ্যক টুকরা পরে চেক করা হয়।
সময় সমালোচনামূলক. যদি কন্ট্রোলার চক্রের মধ্যে খুব দীর্ঘ অপেক্ষা করে, আপস্ট্রিম লাইন বন্ধ হয়ে যায়। যদি এটি খুব দ্রুত চলে যায়, তাহলে শীটটি দুলতে পারে এবং অফসেট ল্যান্ড করতে পারে। সেজন্য ফ্রেমের শক্ততা, গ্রিপ এরিয়া এবং এক্সিলারেশন প্রোফাইল যতটা গুরুত্বপূর্ণ ততটা সর্বোচ্চ গতি।
বিভিন্ন লাইনের গতি, প্যানেলের আকার এবং ফ্লোর লেআউট বিভিন্ন কনফিগারেশনের দিকে পরিচালিত করে। সঠিক পছন্দটি ব্র্যান্ডের পছন্দ সম্পর্কে নয় তবে কোন গতির বিন্যাসটি গ্রহণযোগ্য খরচ সহ সংক্ষিপ্ততম চক্র দেয় সে সম্পর্কে। নীচের টেবিলটি বোর্ড এবং পেপার প্রসেসিং লাইনে পাওয়া সবচেয়ে সাধারণ প্রকারের তুলনা করে।
| সিস্টেমের ধরন | প্রধান অক্ষ আন্দোলন | সাধারণ আবেদন | সাইকেল টাইম রেঞ্জ |
|---|---|---|---|
| গ্যান্ট্রি-টাইপ প্যানেল স্ট্যাকার | ওভারহেড X এবং Z অক্ষ | প্রশস্ত প্যানেল, আসবাবপত্র বোর্ড | সাইকেল প্রতি 12-18 সেকেন্ড |
| একক-কলাম রোবট প্যালেটাইজার | গ্রিপার দিয়ে হাত ঘোরানো | কম্প্যাক্ট স্পেস এবং বিভিন্ন নিদর্শন | প্রতি চক্রে 15-25 সেকেন্ড |
| উত্তোলন এবং স্ট্যাকিং প্ল্যাটফর্ম | উল্লম্ব লিফট প্লাস পরিবাহক | আলংকারিক কাগজ স্ট্যাক, গর্ভধারণ লাইন | প্রতি চক্রে 20-35 সেকেন্ড |
| পরিবাহক-ভিত্তিক স্ট্যাকার | পাইল ফড়িং সঙ্গে অনুভূমিক স্থানান্তর | হালকা শীট এবং ক্রমাগত লাইন | প্রতি চক্রে 25-45 সেকেন্ড |
 আলংকারিক কাগজ লাইনের জন্য 3-টন ক্ষমতা স্ট্যাকিং প্ল্যাটফর্ম এই প্ল্যাটফর্ম-শৈলী স্ট্যাকারটি আলংকারিক কাগজের লাইনের জন্য একটি ব্যবহারিক পছন্দ হিসাবে উপস্থাপিত হয়েছে, একটি 3-টন উত্তোলন ক্ষমতা প্রদান করে যা বিদ্যমান PLC-নিয়ন্ত্রিত উত্পাদন সিস্টেমের সাথে সহজ একীকরণ সমর্থন করে। পণ্য দেখুন →
প্রকারের তুলনা করার সময়, রেট করা গতি শুধুমাত্র একটি শুরু বিন্দু। আসল চক্রের সময় নির্ভর করে শীটের ওজন, গ্রিপ নির্ভরযোগ্যতা এবং পিএলসি আপস্ট্রিম ড্রায়ার বা কাটারের সাথে কত দ্রুত যোগাযোগ করতে পারে তার উপর। একটি প্ল্যাটফর্ম-স্টাইল স্ট্যাকার প্রায়ই আলংকারিক কাগজের জন্য প্রথম পছন্দ হয়ে ওঠে কারণ এটি একত্রিত করা সহজ। যদি পণ্যের পরিসর পরে বড় বোর্ডের দিকে চলে যায়, তাহলে একটি গ্যান্ট্রি সিস্টেম একটি ভাল দীর্ঘমেয়াদী বিকল্প হয়ে উঠতে পারে।
একবার আপনি মুভমেন্ট প্যাটার্ন জানলে, পরবর্তী ধাপ হল ক্যাটালগ ফটোর পরিবর্তে সংখ্যার তুলনা করা। তিনটি মেট্রিক্সের উত্পাদনশীলতার উপর সবচেয়ে শক্তিশালী প্রভাব রয়েছে: শীট প্রতি চক্রের সময়, পূর্ণ উচ্চতায় স্ট্যাকের গুণমান এবং অপারেটরের মনোযোগের পরিমাণ। নীচের চার্টটি সাধারণ সূচীকৃত কর্মক্ষমতা দেখায় যখন একটি গ্যান্ট্রি-টাইপ স্বয়ংক্রিয় স্ট্যাকার একটি ক্রমাগত লাইনে ম্যানুয়াল স্ট্যাকিং প্রতিস্থাপন করে।
সূচীকৃত মান বাস্তব উৎপাদন পর্যবেক্ষণের উপর ভিত্তি করে। ম্যানুয়াল স্ট্যাকিং একটি সাধারণ বেসলাইন হিসাবে 100 এ সেট করা হয়েছে। স্বয়ংক্রিয় স্ট্যাকিং প্রক্রিয়াকরণ গতির জন্য সাধারণত 140 বা তার বেশি পৌঁছায়। স্ট্যাকের গুণমান উন্নত হয় কারণ প্রতিটি চক্র একই স্থানাঙ্ক এবং চাপ ব্যবহার করে। এমনকি শ্রম দক্ষতার উপরও, স্বয়ংক্রিয় লাইন একাধিক অপারেটরের পরিবর্তে একটি অপারেটরের সাথে চলতে পারে। এর অর্থ এই নয় যে প্রতিটি মেশিন এই সংখ্যাগুলি সরবরাহ করবে, তবে তারা দেখায় যে একটি সুসংহত সিস্টেম কী ধরনের ব্যবধান তৈরি করতে পারে।
পারফরম্যান্সের একটি একক স্ন্যাপশট দরকারী, তবে একটি পরিবর্তনের প্রবণতা বেশি গুরুত্বপূর্ণ। ম্যানুয়াল স্ট্যাকিং তৃতীয় ঘন্টার পরে হ্রাস পেতে থাকে, বিশেষত উচ্চ টুকরা ওজনের সাথে। একটি স্বয়ংক্রিয় সিস্টেম প্রায় সমতল আউটপুট বক্ররেখা বজায় রাখে। নীচের লাইন চার্টটি একটি সাধারণ আট-ঘণ্টার শিফটে প্রতি ঘন্টার শেষে প্রতি ঘন্টায় স্ট্যাক করা শীটের সংখ্যার তুলনা করে।
লাইন চার্ট একটি পরিচিত প্যাটার্ন চিত্রিত করে। স্বয়ংক্রিয় লাইনটি পুরো শিফট জুড়ে প্রতি ঘন্টায় 44 থেকে 47 চক্রের মধ্যে থাকে। ম্যানুয়াল লাইনটি 38টি চক্রে শুরু হয় কিন্তু চতুর্থ ঘন্টার পরে 30 এর নিচে নেমে যায়। ক্লান্তি, সতেজ বিরতি, এবং গতি বজায় রাখার চাপ সবই বক্ররেখায় অবদান রাখে। একটি দুই-শিফট অপারেশনের জন্য, জমে থাকা ব্যবধান প্রতি লাইনে প্রায় 80টি শীটে পৌঁছায়। এই কারণেই সংক্ষিপ্ত ট্রায়ালের উপর ভিত্তি করে থ্রুপুট দাবিগুলি প্রায়শই ম্যানুয়াল কর্মক্ষমতা বাড়ায়।
পরবর্তী তুলনা স্ট্যাক প্রতি গড় চক্র সময়ের উপর ফোকাস করে। ড্রায়ার আউটপুট স্পাইক করার সময় একটি ছোট চক্র লাইনটিকে একটি বিস্তৃত মার্জিন দেয়। নীচের বার চার্টটি ম্যানুয়াল স্ট্যাকিং, একটি উত্তোলন প্ল্যাটফর্ম, একটি একক-কলাম প্যালেটাইজার এবং অনুরূপ শীট মাত্রার অধীনে একটি গ্যান্ট্রি স্ট্যাকার তুলনা করে।
উল্লম্ব বারগুলি স্ট্যাকের প্রতি সেকেন্ডে চক্রের সময় দেখায়। ম্যানুয়াল হ্যান্ডলিং মোটামুটি 45 সেকেন্ড সময় নেয় কারণ অপারেটরকে শীটগুলির মধ্যে সারিবদ্ধ, স্থানান্তর এবং থামাতে হবে। একটি উত্তোলন প্ল্যাটফর্ম উল্লম্ব আন্দোলনে সহায়তা করে এটিকে প্রায় 28 সেকেন্ডে কমিয়ে দেয়। একক-কলাম প্যালেটাইজার মানকে 22 সেকেন্ডে উন্নত করে, যখন গ্যান্ট্রি-টাইপ সিস্টেমগুলি অনুকূল পরিস্থিতিতে 18 সেকেন্ডে পৌঁছায়। ট্রেড-অফ হল যে দ্রুততর মেশিনে সাধারণত একটি বড় পদচিহ্ন এবং উচ্চ বিনিয়োগ থাকে। সঠিক সিস্টেম নির্বাচন করা নির্ভর করে আপনার উৎপাদন খরচে কত সেকেন্ড সত্যিই সঞ্চয় করার জন্য।
সর্বোত্তম স্ট্যাকিং সিস্টেমটি সর্বদা দ্রুততম হয় না। যদি লাইনটি মাঝারি গতিতে চলে এবং কারখানার মেঝেতে সীমিত স্থান থাকে, তাহলে একটি কমপ্যাক্ট লিফটিং প্ল্যাটফর্ম কম ইনস্টলেশন ঝুঁকি সহ প্রয়োজনীয় আউটপুট সরবরাহ করতে পারে। যদি পণ্যের পরিসরে বড় বোর্ড এবং জটিল স্ট্যাকের প্যাটার্ন থাকে, তাহলে একটি গ্যান্ট্রি স্ট্যাকার আরও নমনীয়তা দেয়। নীচের রাডার চার্টটি পাঁচটি নির্বাচনের মানদণ্ড জুড়ে দুটি সাধারণ বিকল্পের তুলনা করে: একীকরণ প্রচেষ্টা, পেলোড ক্ষমতা, নমনীয়তা, স্থান দক্ষতা এবং খরচ। একটি উচ্চ স্কোর মানে বিকল্পটি সেই মাত্রায় সহজ বা শক্তিশালী।
রাডার চার্ট প্রকাশ করে কেন কোন সার্বজনীন বিজয়ী নেই। লিফটিং প্ল্যাটফর্মটি ইন্টিগ্রেশন এবং খরচের উপর খুব বেশি স্কোর করে, এটি বিদ্যমান গর্ভধারণ লাইনের জন্য একটি নিরাপদ পছন্দ করে তোলে। গ্যান্ট্রি স্ট্যাকার পেলোড ক্ষমতা এবং নমনীয়তার উপর জয়লাভ করে, যখন প্যানেলের আকার ঘন ঘন পরিবর্তন হয় তখন এটি গুরুত্বপূর্ণ। স্পেস দক্ষতা কাছাকাছি কারণ উভয় ফর্ম্যাটেই একটি আউটফিড জোন প্রয়োজন৷ ব্যবহারিক ক্ষেত্রে, সিদ্ধান্তটি শীটের আকার এবং উপলব্ধ হেডরুমের পরিসর দিয়ে শুরু করা উচিত। এই সীমাবদ্ধতাগুলি পরিষ্কার হওয়ার পরে, স্কোরগুলি সাধারণত তর্কটি দ্রুত নিষ্পত্তি করে।
একটি স্বয়ংক্রিয় স্ট্যাকিং সিস্টেম একটি নতুন লাইনের অংশ হিসাবে পরিকল্পনা করা যেতে পারে বা বিদ্যমান একটিতে পুনরুদ্ধার করা যেতে পারে। আপনার বর্তমান লাইনের পরিবাহকের উচ্চতা এবং নিয়ন্ত্রণ সংকেতের সাথে মেলে এমন সরঞ্জাম নির্বাচন করা সবচেয়ে সহজ পথ। লিফটিং-এন্ড-স্ট্যাকিং প্ল্যাটফর্মের মতো ইউনিটগুলি ড্রায়ার বা কাটার অংশের আউটফিডের পরে ভালভাবে ফিট করে, কারণ তারা ম্যানুয়াল প্যালেটের অবস্থানটিকে একটি নিয়ন্ত্রিত উল্লম্ব স্ট্রোকের সাথে প্রতিস্থাপন করে। সমাপ্ত স্ট্যাক দূরে সরানোর জন্য, একটি পরিবাহক প্ল্যাটফর্ম লাইন কন্ট্রোলারের সাথে সংযুক্ত করা যেতে পারে। যখন একটি পিএলসি দ্বারা ক্রমটি পরিচালিত হয়, তখন স্ট্যাকার একটি স্বাধীন মেশিনের পরিবর্তে উত্পাদন প্রক্রিয়ার অন্য অক্ষে পরিণত হয়। কম ম্যানুয়াল হস্তক্ষেপের সাথে, পুরো লাইনটি আরও সামঞ্জস্যপূর্ণ ছন্দ অর্জন করে।
আপস্ট্রিম সরঞ্জামগুলি বেশিরভাগ ক্রেতার প্রত্যাশার চেয়ে বেশি স্ট্যাকের গুণমানকে প্রভাবিত করে। যদি ট্র্যাক্টর বা ফিডিং ইউনিট এমনকি একটি ছোট গতির বৈচিত্র তৈরি করে, স্ট্যাকের প্রান্তগুলি ফ্লাশ থাকবে না। ইনফিড কনভেয়ারের নকশা, কাটার দৈর্ঘ্য এবং গ্রিপিং এরিয়া সবই সরঞ্জাম সরবরাহকারীর সাথে আলোচনা করা দরকার। ইউনিটগুলি কীভাবে আমাদের সামগ্রিক দক্ষতাকে প্রভাবিত করে তার একটি বিশদ আলোচনা পর্যালোচনা করতে পারেন ট্র্যাক্টর দক্ষতা বিশ্লেষণ . একই যুক্তি প্রযোজ্য পরিবাহক প্ল্যাটফর্ম যে সমাপ্ত স্ট্যাক দূরে বহন করে. উপাদানগুলির একটি ভালভাবে মিলে যাওয়া সেট যা একটি দ্রুত লাইনকে একটি মসৃণ রেখা থেকে পৃথক করে।
একটি স্বয়ংক্রিয় স্ট্যাকিং সিস্টেম একটি যৌক্তিক বিনিয়োগ যখন ম্যানুয়াল হ্যান্ডলিং একটি উত্পাদন লাইনের ক্ষমতা সীমিত করে। বর্তমান চক্রের সময়, স্ট্যাকের গুণমান এবং অপারেটর খরচ পরিমাপ করে শুরু করুন। তারপর এই নির্দেশিকায় আচ্ছাদিত প্রকার এবং কর্মক্ষমতা ডেটা তুলনা করুন। বাস্তব প্যানেলের মাত্রা, উপলব্ধ মেঝে স্থান এবং আপনার লাইনের নিয়ন্ত্রণ আর্কিটেকচারের সাথে মানানসই সরঞ্জাম নির্বাচন করা উচিত। যখন এই পয়েন্টগুলি সারিবদ্ধ করা হয়, তখন অটোমেশন উচ্চতর থ্রুপুট, ভাল স্ট্যাক সারিবদ্ধকরণ এবং নিম্ন শ্রম চাপের মাধ্যমে নিজের জন্য অর্থ প্রদান করে৷
আমাদের সাথে যোগাযোগ করুন
প্রস্তাবিত পণ্য
আসুন প্রবেশ করি
স্পর্শ
Yitong এনভায়রনমেন্টাল টেকনোলজি (Nantong) Co., Ltd হল একটি প্রস্তুতকারক যা গর্ভধারণের সরঞ্জামগুলিতে বিশেষজ্ঞ৷
হোয়াটসঅ্যাপ
আমাদের সাথে যোগাযোগ করুন
Phone: +86-19555016088
Email: [email protected]
Add:হাইয়ান রোডের দক্ষিণে, নানহাই রোডের পশ্চিমে, টংঝো বে ইয়াংজি নদী-সমুদ্র যৌথ উন্নয়ন বিক্ষোভ অঞ্চল, জিয়াংসু, চীন