অনেক গর্ভবতী আলংকারিক কাগজের লাইনের শেষে, একটি সমস্যা সরল দৃষ্টিতে লুকিয়ে থাকে। আনউইন্ডার পরিষ্কারভাবে ফিড করে, গর্ভধারণ স্টেশন সমানভাবে রজন প্রয়োগ করে এবং শুকানোর অংশটি একটি স্থিতিশীল তাপমাত্রা বক্ররেখা ধরে রাখে। তারপর সিঙ্ক্রোনাস কাটার তার চক্র শেষ করে এবং একটি ম্যানুয়াল টিম পরিচালনা করতে পারে তার চেয়ে দ্রুত শীট স্ট্যাকিং পয়েন্টে পৌঁছায়। মেশিনের নেমপ্লেটে মুদ্রিত লাইনের গতি আর প্রকৃত উৎপাদন গতি নেই। স্ট্যাকিং স্টেশনটি বাধা হয়ে দাঁড়িয়েছে, এবং প্রতি মিনিটে হারিয়ে যাওয়ার ক্ষমতা রয়েছে যে লাইনটি কখনই পুনরুদ্ধার করতে পারে না। শিল্প আলংকারিক বেস পেপার প্রসেসিং মিলগুলির জন্য, এই স্টেশনটি স্বয়ংক্রিয় করার সিদ্ধান্তটি আসল আউটপুট সম্পর্কে একটি সিদ্ধান্ত, সুবিধার বিষয়ে নয়।
একটি স্বয়ংক্রিয় স্ট্যাকিং স্টেশন কাটার বা শেষ পরিবাহক বিভাগ থেকে কাটা শীটগুলি গ্রহণ করে, প্রতিটি শীটকে নির্দিষ্ট রেফারেন্স প্রান্তগুলির সাথে সারিবদ্ধ করে এবং প্রতিটি শীটকে একটি উত্তোলন প্ল্যাটফর্মে রাখে যা স্ট্যাক বৃদ্ধির সাথে সাথে স্বয়ংক্রিয়ভাবে নীচে নেমে যায়। পুরো চক্রটি অবিচ্ছিন্ন অপারেটর অ্যাকশন ছাড়াই পুনরাবৃত্তি হয়, এই কারণেই স্টেশনটিকে লাইনে সবচেয়ে ধীর ম্যানুয়াল কাজের জন্য একটি যান্ত্রিক প্রতিস্থাপন হিসাবে সবচেয়ে ভাল বোঝা যায়। একটি সু-পরিকল্পিত স্টেশন একটি নির্দিষ্ট ক্রমানুসারে পাঁচটি ধাপ সম্পাদন করে:
এই ধরনের স্টেশনগুলি এমন লাইনগুলিতে ব্যবহার করা হয় যেগুলি রেজিন-অন্তর্ভুক্ত আলংকারিক কাগজ তৈরি করে, যেখানে নিরাময় করা পৃষ্ঠটি পরিচালনার সময় স্ক্র্যাপ করা বা ঘর্ষণ-চিহ্নিত করা উচিত নয়। যান্ত্রিক নকশাটি শীটগুলির মধ্যে স্লাইডিং যোগাযোগ রোধ করতে হবে, এই কারণেই প্রান্তিককরণ এবং স্থানান্তর সহনশীলতা গতির মতোই গুরুত্বপূর্ণ।
মোট লাইন আউটপুট সবচেয়ে ধীর ভাগ করা ধাপ দ্বারা নির্ধারিত হয়, এবং বেশিরভাগ আলংকারিক কাগজের গাছগুলিতে সেই ধাপটি স্ট্যাকিং হয়। একটি সিঙ্ক্রোনাস কাটার স্বাভাবিক লাইন গতিতে প্রতি মিনিটে 25 থেকে 35 শীট তৈরি করতে পারে। একটি দুই-ব্যক্তির ম্যানুয়াল স্ট্যাকিং দল, এমনকি নিয়মিত ঘূর্ণন সহ, খুব কমই একটি সম্পূর্ণ শিফটে প্রতি মিনিটে 9 থেকে 10 শীট টিকিয়ে রাখে। কাটার এবং স্ট্যাকারের মধ্যে আউটপুট ব্যবধান সাধারণত অন্য যেকোনো জোড়া পরপর মেশিনের মধ্যে ব্যবধানের চেয়ে বড় হয়।
বার চার্ট তিনটি অপারেটিং মোডের জন্য সাধারণ স্ট্যাকিং থ্রুপুট তুলনা করে। দুইজন অভিজ্ঞ কর্মী নিয়মিত ঘুরলে ম্যানুয়াল স্ট্যাকিং প্রতি মিনিটে নয়টি শীটে শীর্ষে ওঠে। সাহায্যকারী উত্তোলনের সাথে একটি আধা-স্বয়ংক্রিয় ব্যবস্থা প্রতি মিনিটে প্রায় 18 শীটগুলিতে পৌঁছায়। একটি সম্পূর্ণ স্বয়ংক্রিয় স্টেশন ক্লান্তি বা শিফট ঘূর্ণনের জন্য বিরতি ছাড়াই প্রতি মিনিটে 30টি শীট বজায় রাখে। আট ঘণ্টার বেশি, এই ব্যবধানটি একটি লাইনে প্রতি শিফটে 10,000 শীটের বেশি যা কাটারকে সম্পূর্ণভাবে খাওয়ানোর জন্য রাখে। তাই স্ট্যাকিং স্টেশনটিকে কাটার রেটিং অনুযায়ী মাপ করতে হবে, দুই জোড়া হাত টিকিয়ে রাখতে পারে এমন নয়।
একটি স্বয়ংক্রিয় স্ট্যাকিং স্টেশনের নির্ভরযোগ্যতা একটি আঁটসাঁট চক্র সময়ের মধ্যে কাজ করে এমন পাঁচটি যান্ত্রিক এবং নিয়ন্ত্রণ ব্যবস্থার উপর নির্ভর করে। প্রতিটি উপাদানের একটি নির্দিষ্ট সহনশীলতা রয়েছে যা নির্ধারণ করে যে স্টেশনটি জ্যাম বা প্রান্তের ক্ষতি ছাড়াই ঘন্টার পর ঘন্টা কাটার অনুসরণ করতে পারে কিনা।
| কম্পোনেন্ট | ফাংশন | কি যাচাই করতে হবে |
|---|---|---|
| পরিবাহক গ্রহণ | একটি নিয়ন্ত্রিত গতিতে কাটার থেকে প্রান্তিককরণ এলাকায় প্রতিটি শীট বহন করে | গতি পরিসীমা কাটার আউটপুট মেলে এবং বেল্ট উপাদান শীট স্ক্র্যাচ না |
| সাইড অ্যালাইনমেন্ট ডিভাইস | একটি সামঞ্জস্যপূর্ণ প্রান্ত তৈরি করতে প্রতিটি শীটকে রেফারেন্স স্টপের বিরুদ্ধে ঠেলে দেয় | অবস্থান সহনশীলতা 1 মিমি এবং একটি চক্র সময় 1.5 সেকেন্ডের মধ্যে |
| উত্তোলন এবং স্থানান্তর প্রক্রিয়া | সারিবদ্ধ শীটটি স্লাইডিং ছাড়াই স্ট্যাকের উপর নিয়ে যায় | মসৃণ উল্লম্ব গতি এবং কোন টেনে আনা যা রজন পৃষ্ঠকে চিহ্নিত করবে |
| স্ট্যাকিং প্ল্যাটফর্ম | ক্রমবর্ধমান স্ট্যাক সমর্থন করে এবং স্বয়ংক্রিয়ভাবে কমিয়ে দেয় | সর্বাধিক স্ট্যাকের উচ্চতা এবং ওজন বান্ডিলের আকার এবং কাঁটাচামচ ট্রাক অ্যাক্সেসের সাথে মেলে |
| পিএলসি নিয়ন্ত্রণ ব্যবস্থা | ক্রম সমন্বয় করে, শীট গণনা করে এবং লাইনের সাথে যোগাযোগ করে | বিদ্যমান লাইন সংকেত এবং সহজ রেসিপি পরিবর্তনের সাথে সামঞ্জস্যপূর্ণ |
একটি সরবরাহকারীর মূল্যায়ন করার সময়, অবস্থান সহনশীলতা, স্ট্রোক প্রতি চক্রের সময় এবং লিখিতভাবে সর্বাধিক স্ট্যাকের ওজনের জন্য জিজ্ঞাসা করুন। এই তিনটি সংখ্যা স্থির করে যে স্টেশনটি পুরো উৎপাদন মাসে আপনার কাটারের সাথে তাল মিলিয়ে চলতে পারে কিনা। Yitong নির্মাণ করে উত্তোলন এবং স্ট্যাকিং প্ল্যাটফর্ম একটি স্বতন্ত্র ইউনিট হিসাবে, তাই এটি বাকি লাইন পরিবর্তন না করে একটি ম্যানুয়াল স্ট্যাকিং পয়েন্ট প্রতিস্থাপন করতে পারে।
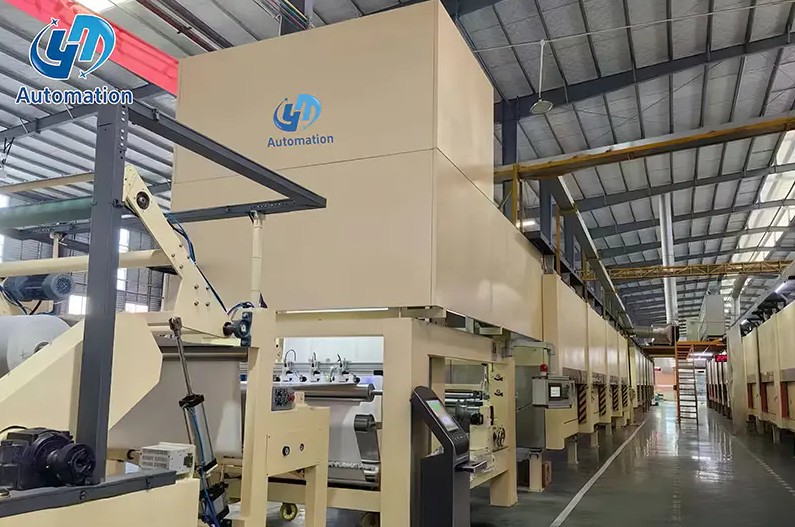
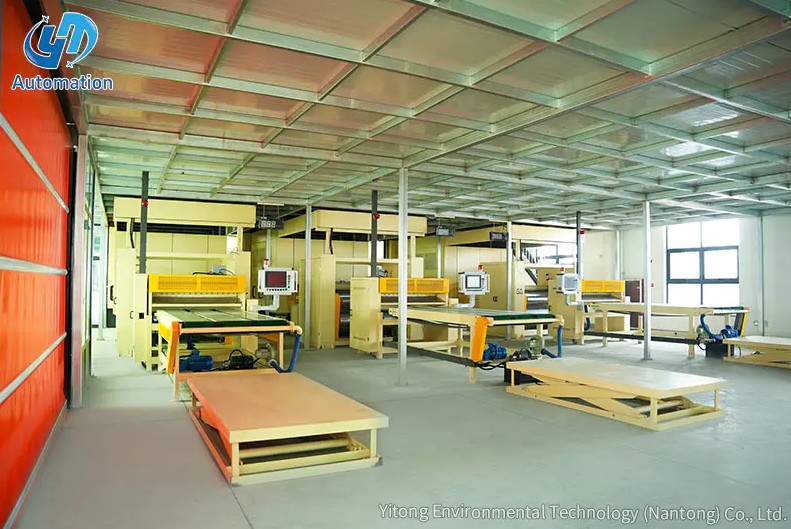
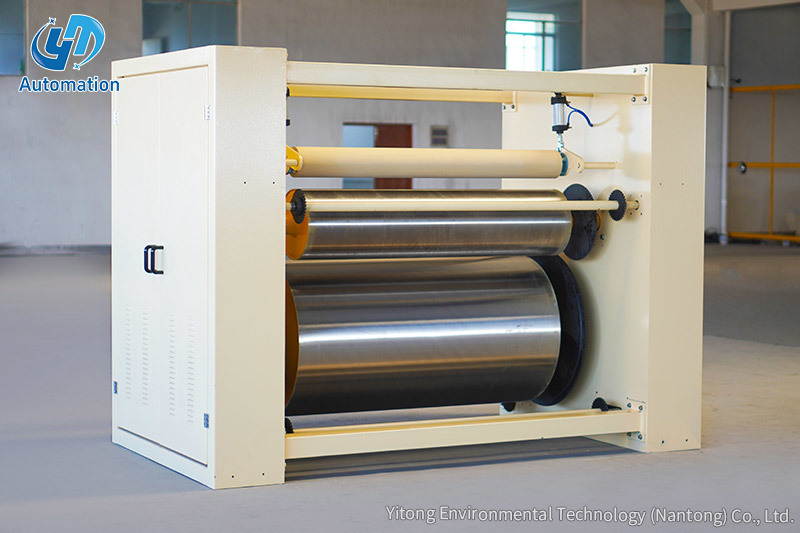
 3-টন উত্তোলন ক্ষমতা সহ অন্তঃসত্ত্বা আলংকারিক কাগজের জন্য স্ট্যাকিং প্ল্যাটফর্ম এই স্বতন্ত্র উত্তোলন এবং স্ট্যাকিং ইউনিট 3 টন পর্যন্ত পরিচালনা করে, এটি ম্যানুয়াল স্ট্যাকিং পয়েন্টগুলির জন্য একটি ব্যবহারিক আপগ্রেড করে তোলে। এটি বিদ্যমান লাইনের সাথে জোড়া দেয় এবং সহনশীলতা, চক্রের সময় এবং স্ট্যাকের ওজনের মানদণ্ডকে মাথায় রেখে কাটার গতিকে সমর্থন করে। পণ্য দেখুন →
সঠিক পছন্দ শিফটের গঠন, শীট ভলিউম এবং মেঝে কতটা পরিবর্তনশীলতা সহ্য করতে পারে তার উপর নির্ভর করে। একটি ছোট কাস্টম অর্ডার চলমান একটি প্ল্যান্ট স্ট্যান্ডার্ড ফরম্যাটের তিন শিফটে চলমান একটি প্ল্যান্টের চেয়ে দীর্ঘ ম্যানুয়াল স্ট্যাকিংকে সমর্থন করতে পারে। নীচের তুলনা একটি ব্যবহারিক শুরু বিন্দু.
| মানদণ্ড | ম্যানুয়াল | আধা-স্বয়ংক্রিয় | স্বয়ংক্রিয় স্টেশন |
|---|---|---|---|
| প্রতি শিফটে অপারেটর | 3 | 2 | 1 |
| টেকসই থ্রুপুট | প্রতি মিনিটে 8 থেকে 10 শীট | প্রতি মিনিটে 15 থেকে 20 শীট | প্রতি মিনিটে 25 থেকে 35 শীট |
| স্ট্যাক ধারাবাহিকতা | অপারেটরের উপর নির্ভর করে | পরিমিত | উচ্চ এবং পুনরাবৃত্তিযোগ্য |
| ক্ষতির ঝুঁকি | ক্লান্তি নিয়ে ওঠে | পরিমিত | নিম্ন এবং স্থিতিশীল |
| প্রাথমিক বিনিয়োগ | কোনোটিই নয় | নিম্ন থেকে মাঝারি | উচ্চতর |
| জন্য সবচেয়ে উপযুক্ত | সংক্ষিপ্ত রান এবং কম আউটপুট | মাঝারি আয়তনের লাইন | ক্রমাগত উচ্চ ভলিউম উত্পাদন |
লাইন চার্ট দেখায় কিভাবে শীট ক্ষতির হার আট ঘন্টার শিফটের সময় বিকশিত হয়। কমলা রেখাটি ম্যানুয়াল স্ট্যাকিংয়ের প্রতিনিধিত্ব করে, এক শতাংশের নিচে শুরু হয় এবং ক্লান্তি জমা হওয়ার সাথে সাথে ছয় শতাংশের উপরে উঠে যায়। নীল রেখাটি একটি স্বয়ংক্রিয় স্টেশনের প্রতিনিধিত্ব করে, যা প্রথম ঘন্টা থেকে শেষ পর্যন্ত অর্ধ শতাংশের নিচে ধারাবাহিক হার ধরে রাখে। ম্যানুয়াল অপারেশনের ক্রমবর্ধমান প্রবণতা শিফটের শেষের কাছাকাছি ধীর প্রতিক্রিয়া এবং পুনরাবৃত্তিমূলক গতি থেকে আসে। প্রযোজকদের জন্য যারা গ্রেড সমাপ্ত শীট, এই পার্থক্য সরাসরি প্রথম-গ্রেড আউটপুট প্রভাবিত করে। ক্ষতির বক্ররেখা প্রায়ই নেমপ্লেট লাইনের গতির চেয়ে অর্থনৈতিকভাবে বেশি গুরুত্বপূর্ণ।
রাডার চার্ট ছয়টি অপারেটিং মাত্রা জুড়ে ম্যানুয়াল এবং স্বয়ংক্রিয় স্ট্যাকিং তুলনা করে। স্বয়ংক্রিয় স্ট্যাকিং গতি, সামঞ্জস্য, অপারেটর নিরাপত্তা এবং ফ্লোর স্পেস দক্ষতায় বেশি স্কোর করে, কারণ স্টেশনটি একটি কমপ্যাক্ট ফুটপ্রিন্ট ব্যবহার করে এবং কাজের এলাকার আশেপাশে অস্থায়ী স্টোরেজের প্রয়োজন নেই। ম্যানুয়াল স্ট্যাকিং নমনীয়তায় আরও শক্তিশালী থাকে, যেহেতু একজন ব্যক্তি প্রোগ্রাম পরিবর্তন ছাড়াই অনিয়মিত শীটের আকারের সাথে মানিয়ে নিতে পারে। একীকরণের সহজতা হল একমাত্র মাত্রা যেখানে ম্যানুয়াল অপারেশন সহজ দেখায়, কারণ এটি কাটারের সাথে কোন নিয়ন্ত্রণ ইন্টারফেসের প্রয়োজন নেই। সামগ্রিক আকৃতি ব্যাখ্যা করে যে কেন বেশিরভাগ নতুন আলংকারিক কাগজের লাইনগুলি একটি স্বয়ংক্রিয় স্টেশন নির্দিষ্ট করে এমনকি প্রথম উদ্ধৃতিটি বেশি হলেও। আসল ট্রেড-অফ হল পরিবর্তন শৃঙ্খলা এবং নিয়ন্ত্রণ পরিকল্পনা, যান্ত্রিক ক্ষমতা নয়।
স্টেশনটিকে আপনার আসল শীট আকারের পরিসর এবং স্ট্যাক চক্রের সাথে মেলান, কেবলমাত্র রেট করা লাইনের গতিতে নয়। সর্বাধিক 2800 মিমি শীট দৈর্ঘ্যের জন্য একটি স্টেশনটি খারাপভাবে চলবে যদি আপনার সর্বাধিক ঘন ঘন বিন্যাস 1400 মিমি হয় এবং প্রতি দুই ঘন্টায় রেসিপি পরিবর্তন হয়। নীচের চেকলিস্টটি এমন পয়েন্টগুলিকে কভার করে যা ইনস্টলেশনের পরে সবচেয়ে বেশি সমস্যা সৃষ্টি করে।
উল্লম্ব বার চার্ট তিনটি ব্যবস্থার জন্য প্রতি শিফটে প্রয়োজনীয় অপারেটরের সংখ্যার তুলনা করে। একটি ম্যানুয়াল স্টেশনে সাধারণত তিনজন লোক থাকে, দুটি স্ট্যাকে এবং একজন ইনফিডে পর্যায়ক্রমে। একটি আধা-স্বয়ংক্রিয় স্টেশনের জন্য দুটি অপারেটর প্রয়োজন যারা ফর্ম্যাট পরিবর্তনের সময় তত্ত্বাবধান এবং সহায়তা করে। একটি স্বয়ংক্রিয় স্টেশন একটি অপারেটরের সাথে চলে এবং অনেক গাছপালাগুলিতে সেই ব্যক্তি কর্তনকারী এবং স্রাব অঞ্চলের তত্ত্বাবধান করে। তিনটি শিফট জুড়ে, ম্যানুয়াল এবং স্বয়ংক্রিয় স্টাফিংয়ের মধ্যে পার্থক্য হল প্রতিদিন ছয় জন। যেখানে দক্ষ লাইন কর্মী খুঁজে পাওয়া কঠিন, এই স্টাফিং গ্যাপ প্রায়ই বিনিয়োগের সিদ্ধান্ত নেয়।
স্বয়ংক্রিয় স্ট্যাকিং স্টেশনগুলির বেশিরভাগ সমস্যা ইনস্টলেশনের পরে প্রদর্শিত হয়, বিক্রয় আলোচনার সময় নয়। নিম্নলিখিত ভুলগুলি আলংকারিক কাগজের লাইনগুলিতে বারবার আসে এবং একটি কঠোর স্পেসিফিকেশন দিয়ে এড়ানো যেতে পারে।
আরেকটি ঘন ঘন সমস্যা হল বিদ্যমান ফ্লোর লেআউটের জন্য ভুল রেফারেন্স প্রান্ত সহ একটি স্টেশন কেনা। চূড়ান্ত অঙ্কন অনুমোদিত হওয়ার আগে অপারেটর পক্ষ, স্রাব দিক এবং রক্ষণাবেক্ষণের ছাড়পত্র নিশ্চিত করুন।
একটি স্বয়ংক্রিয় স্ট্যাকিং স্টেশন হল একটি আলংকারিক কাগজের লাইনে সবচেয়ে দ্রুত অর্থপ্রদানকারী বিনিয়োগগুলির মধ্যে একটি কারণ এটি আপস্ট্রিম কেমিস্ট্রি বা শুকানোর প্রোফাইল পরিবর্তন না করেই সবচেয়ে সাধারণ বাধা দূর করে। মিলগুলি তাদের বিকল্পগুলি মূল্যায়ন করার জন্য, একটি স্ট্যাকিং প্ল্যাটফর্ম দিয়ে শুরু করে এবং তারপর একটি সম্পূর্ণ লাইনে প্রসারিত করা প্রায়শই নিম্ন-ঝুঁকির পথ। ইয়টং এর কারখানার ক্ষমতা 1,000টিরও বেশি প্রজেক্ট কেসের ক্রমবর্ধমান রেকর্ড সহ স্বতন্ত্র স্টেশন এবং সম্পূর্ণ গর্ভধারণ লাইন উভয়ই কভার করে। একটি স্টেশন যা কাটার, শীট বিন্যাস পরিসরের সাথে মেলে, এবং শিফট স্ট্রাকচার সেই লাইন আউটপুটকে রক্ষা করবে যার জন্য আপস্ট্রিম মেশিনগুলি ইতিমধ্যেই অর্থ প্রদান করেছে।
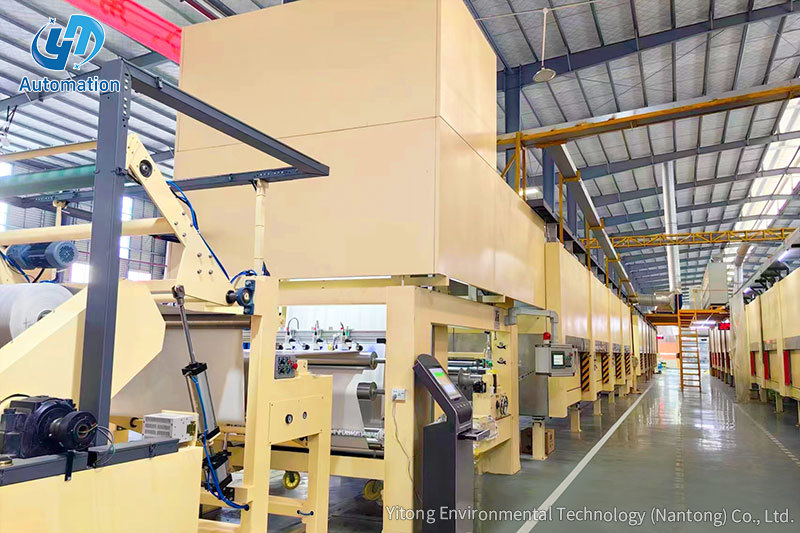
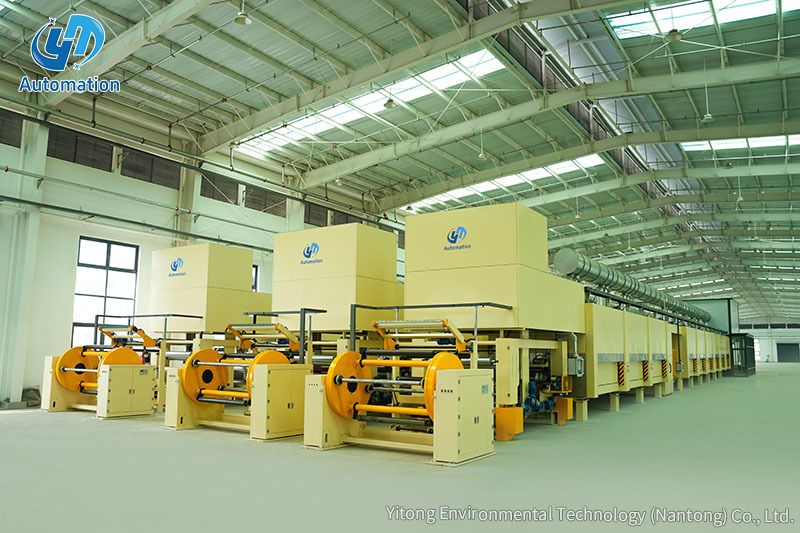
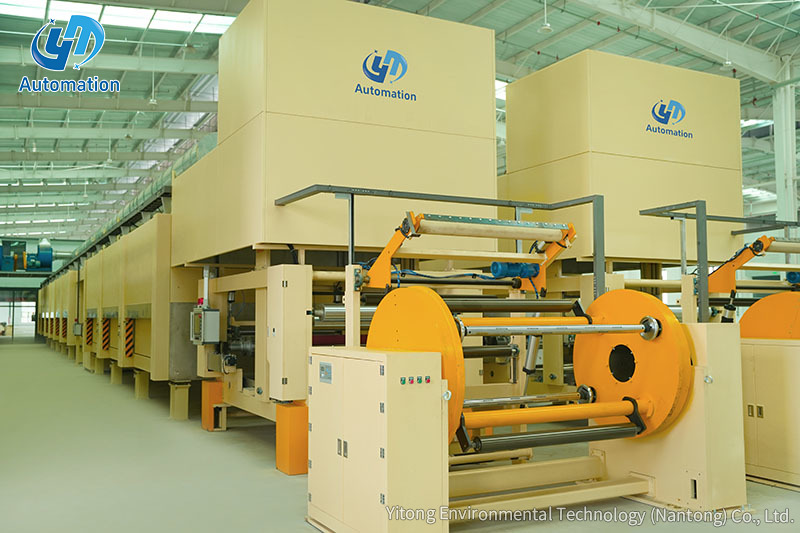 মেলামাইন পেপার উৎপাদনের জন্য এক-পর্যায়ের ইমপ্রেগনেশন লাইন এই অনুভূমিক গর্ভধারণ এবং শুকানোর লাইনটি লিফ্ট স্ট্যাকিংয়ের মাধ্যমে অনিয়ন্ত্রিত হওয়াকে কভার করে এবং একটি স্থায়ী চুম্বক মোটর এবং তাপ পুনরুদ্ধারের মাধ্যমে শক্তি সঞ্চয় করে। এটি উচ্চ-চাপের মেলামাইন বোর্ডের জন্য উপযুক্ত, বিশেষ করে নীচের স্তরের কাগজ, অভিন্ন আবরণ সহ। পণ্য দেখুন →
আমাদের সাথে যোগাযোগ করুন
প্রস্তাবিত পণ্য
আসুন প্রবেশ করি
স্পর্শ
Yitong এনভায়রনমেন্টাল টেকনোলজি (Nantong) Co., Ltd হল একটি প্রস্তুতকারক যা গর্ভধারণের সরঞ্জামগুলিতে বিশেষজ্ঞ৷
হোয়াটসঅ্যাপ
আমাদের সাথে যোগাযোগ করুন
Phone: +86-19555016088
Email: [email protected]
Add:হাইয়ান রোডের দক্ষিণে, নানহাই রোডের পশ্চিমে, টংঝো বে ইয়াংজি নদী-সমুদ্র যৌথ উন্নয়ন বিক্ষোভ অঞ্চল, জিয়াংসু, চীন